 0
 0
En signalétique, en protection ou pour un élément d’affichage, un collage PMMA réussi doit préserver la transparence du matériau tout en résistant aux contraintes de son environnement. Une trace, une bulle ou un blanchiment suffit à détourner le regard et à fragiliser l’assemblage. Le résultat dépend autant du choix de l’adhésif que de la préparation des surfaces, du dosage précis et des conditions d’application.
Le PMMA, souvent appelé plexiglas, se distingue par sa clarté et sa bonne tenue aux ultraviolets. D’autres matériaux répondent à des besoins différents : le polycarbonate résiste bien aux impacts, tandis que le polyester permet des réalisations rigides avec une faible épaisseur. Pour obtenir une finition professionnelle, il faut donc considérer la matière, la géométrie des pièces et leur usage avant d’appliquer la colle. Voici les étapes qui permettent de limiter les défauts et de préserver la transparence optique.
Choisir le bon adhésif pour le collage PMMA
Le choix de la colle détermine la résistance du joint et son apparence. Il doit tenir compte des matériaux assemblés, de la taille des pièces, des efforts de traction ou de cisaillement, ainsi que des températures et des conditions climatiques prévues. Une colle adaptée à deux plaques de PMMA ne conviendra pas nécessairement à un assemblage mêlant plusieurs plastiques.
Les adhésifs structuraux à base de méthacrylate, parfois désignés par le sigle MMA, sont conçus pour les assemblages sollicités. Une formule transparente telle que MMA Clear vise aussi à préserver l’aspect des pièces. Les colles UV, elles, durcissent sous un rayonnement adéquat : leur prise peut être déclenchée et contrôlée au moment voulu, ce qui s’avère utile pour des pièces transparentes accessibles à la lumière.
Avant l’emploi, consulter la fiche technique reste indispensable : elle précise les matériaux compatibles, le temps de travail, les conditions de polymérisation et les limites d’utilisation. Ce contrôle évite de sélectionner une colle uniquement sur son apparence ou sa résistance annoncée.
| Solution | Atout principal | Point à vérifier |
|---|---|---|
| Adhésif acrylique structural | Assemblage conçu pour supporter des contraintes mécaniques | Compatibilité et conditions de prise |
| Colle UV | Polymérisation déclenchée par exposition au rayonnement UV | Accès de la lumière à toute la zone de joint |
| Colle à base de solvant | Assemblage adapté à certaines configurations de PMMA | Risque d’altération et compatibilité avec la plaque |
Préparer les plaques avant l’assemblage
Une surface poussiéreuse ou grasse empêche le contact régulier entre l’adhésif et le PMMA. La préparation des surfaces commence donc par un dépoussiérage, puis un nettoyage avec un produit compatible avec la plaque et la colle choisie. Certains solvants peuvent attaquer le plastique ou provoquer des microfissures : il faut suivre les recommandations du fabricant et, en cas de doute, effectuer un essai sur une chute.
Les chants doivent être propres, plans et correctement ajustés. Un écart important entre les pièces entraîne une épaisseur de joint irrégulière, que la colle ne compense pas toujours. Sur une plaque transparente, les défauts de coupe et les rayures restent particulièrement visibles après assemblage. Le polissage du PMMA peut améliorer l’état des bords, à condition d’éviter une chauffe excessive qui déforme ou opacifie la matière.
Avant d’encoller, effectuer un montage à blanc permet de vérifier l’alignement, le maintien et l’accès à la zone de joint. Les films de protection ne doivent être retirés qu’au moment opportun, afin de préserver les faces visibles. Une préparation rigoureuse réduit les corrections à effectuer une fois la colle déposée.
Maîtriser l’application pour éviter les défauts
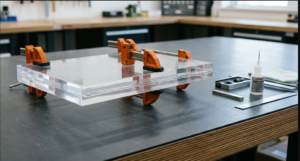
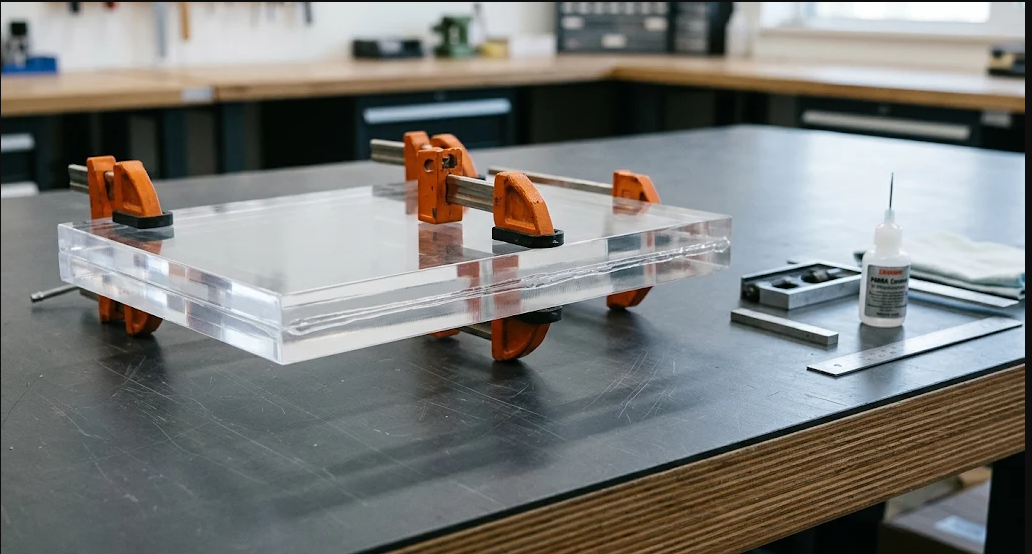
La quantité de produit doit correspondre à la géométrie du joint : trop peu de colle peut laisser des zones non liées, tandis qu’un excès risque de déborder et de laisser des marques. Un dosage précis, réalisé avec l’outil recommandé, facilite une application sans bulles. Il faut ensuite rapprocher les pièces sans mouvement brusque et les maintenir dans leur position jusqu’à ce que la prise soit suffisante.
Les bulles apparaissent notamment lorsque l’adhésif est mal réparti, que les surfaces sont contaminées ou que l’assemblage est effectué trop rapidement. Pour une colle UV, la source lumineuse doit être adaptée au produit et atteindre toute la zone concernée. Si la lumière ne traverse pas l’épaisseur ou si une partie du joint reste masquée, la polymérisation peut être incomplète.
L’élimination des traces est plus simple lorsque les débordements sont traités selon les consignes du fabricant, avant durcissement complet si la méthode le permet. Frotter la surface avec un produit inadapté peut créer un voile ou des fissures. Le résultat dépend donc d’un geste mesuré et d’un respect précis du temps de prise.
Contrôler la finition et solliciter un professionnel
Après la prise, le contrôle qualité porte sur la continuité du joint, l’absence de bulles et de blanchiment, l’alignement des pièces et la transparence optique. L’inspection sous plusieurs angles et avec un éclairage régulier aide à repérer des défauts invisibles de face. Les pièces doivent ensuite être manipulées selon le délai indiqué par la fiche technique, car une prise apparente ne signifie pas toujours que la résistance finale est atteinte.
Un professionnel est particulièrement utile lorsque l’assemblage associe des matières différentes, comporte un joint long ou courbe, ou doit rester transparent dans une zone très visible. Une incompatibilité entre colle et plastique, une exposition UV inégale ou un mauvais ajustement peuvent imposer de refaire la pièce entière. Le savoir-faire d’un spécialiste aide à valider le procédé, à réduire ces reprises et à obtenir une finition professionnelle conforme à l’usage prévu.
Les solutions proposées par AF Plexilight, expert en découpe de plastique personnalisée en Île-de-France, comprennent notamment des adhésifs structuraux pour le PMMA et une colle UV 321 dont la prise dépend de l’exposition au rayonnement. La fiche technique du produit retenu permet de vérifier sa compatibilité avec les supports et les conditions de mise en œuvre avant le lancement de l’assemblage.